


乐多棋牌游戏:锻造生产线提质改造框架式三工位锻造成型液压机实用要点
来源:乐多棋牌游戏 发布时间:2026-10-01 17:09:37在传统锻造生产线作业过程中,多数企业仍采用单工位单机分次加工模式,锻件的预锻、终锻、冲孔工序需要拆分到多台设备分步完成。工件反复搬运、多次装夹定位,不仅极大增加了人工劳动强度,延长生产周期,还极易出现定位偏移、成型错位、孔径偏差等问题,导致锻件报废率居高不下,大幅度的提高企业的生产耗材成本与时间成本。随着锻造行业智能化、精细化升级提速,慢慢的变多的锻造企业组织生产线提质改造,引入框架式三工位锻造成型液压机,实现预锻、终锻、冲孔一体化连续加工,从工艺根源上解决锻件质量缺陷,大大降低产品报废率。
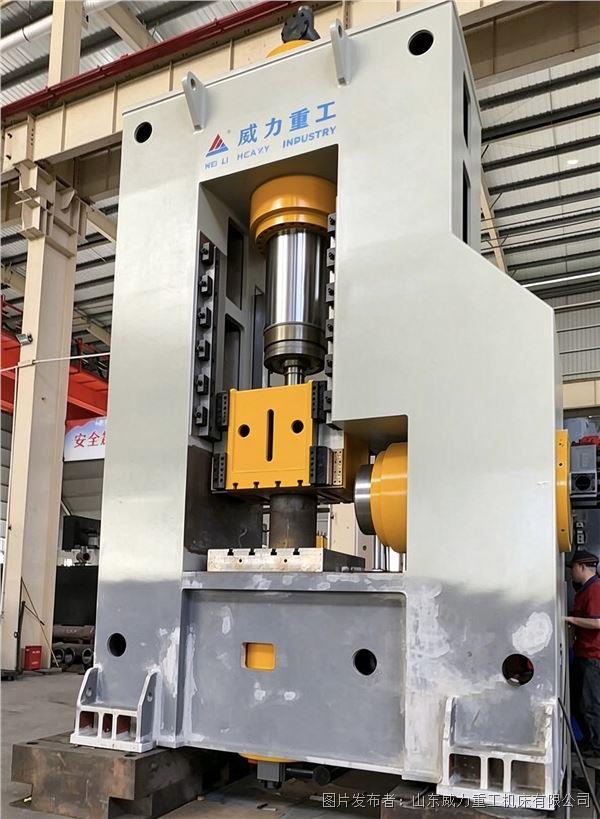
传统分体式锻造工艺存在诸多生产痛点,也是造成锻件高报废率的核心原因。多设备分工加工模式下,每一次工件装夹都会产生细微定位误差,多次累积后会出现锻件成型厚度不均、弧度偏差、冲孔偏心等质量上的问题,大批量生产时废品数量持续攀升。同时,高温锻件在转运过程中会快速降温,温度不稳定会导致金属材质塑形变差,极易出现锻造开裂、成型不饱满等缺陷。除此之外,多设备作业需要多名操作人员分工值守,人力成本高、生产效率低,且各工序衔接不稳定,严重制约锻造生产线的规模化、标准化生产。而通过引入框架式三工位锻造成型液压机进行产线改造,可彻底颠覆传统分体加工模式,实现一道工序、一次装夹、一次成型,全方位优化锻造生产工艺。
框架式三工位锻造成型液压机最大的改造优势,就是实现了预终锻冲孔一体化连续作业,也是企业降本提质的核心关键。该设备搭载自主可控的三工位自动轮换工作台,操作人员只需将高温坯料放置在初始工位,设备即可通过电控系统自动切换工位,依次完成预锻整形、终锻定型、精准冲孔三道核心工序,全程无需人工二次挪动、装夹工件。一次性装夹定位彻底杜绝了多次定位产生的误差,让每一件锻件的成型精度、尺寸参数高度统一,从根本上解决冲孔偏移、成型变形、配件不对称等常见质量上的问题,大幅度降低锻件报废概率。
在设备结构与工艺适配方面,框架式三工位锻造成型液压机采用闭式整体框架焊接机身,经过专业时效去应力处理,机身结构刚性强、稳定性高,长期高温重载锻造作业不易发生形变。搭配高精度四角八面导向结构,滑块下压运行平稳、抗偏载能力优异,能够保障预锻、终锻过程压力均匀输出,避免局部压力过大造成锻件开裂、压力不足导致成型残缺的问题。设备液压系统压力输出精准可控,工作人员可根据锻件材质、规格、工艺需求,灵活调节锻造压力、保压时间与工作速度,适配汽配、矿山配件、机械零部件等各类异形锻件的精细化锻造需求,有效提升成品合格率。
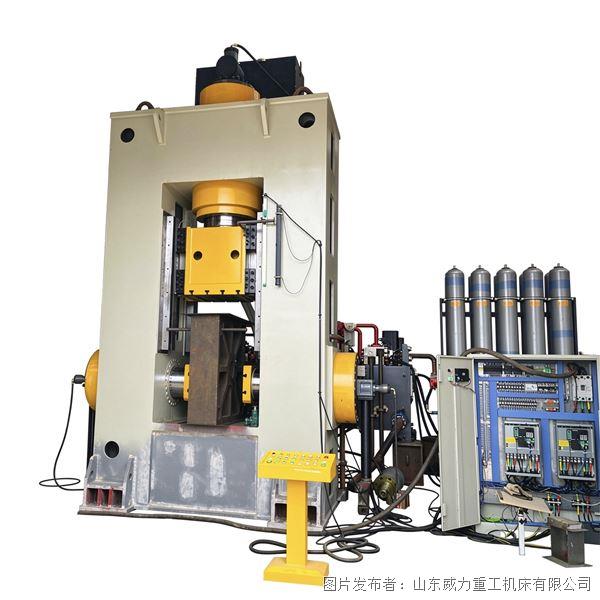
从实际生产改造效果来看,搭载一体化锻造工艺的生产线,相较于传统生产线优势十分明显。首先,锻件报废率大幅度降低,一体化成型工艺规避了转运、二次装夹带来的各类质量缺陷,成品合格率可提升95%以上,极大减少了原材料浪费,为企业节约大量生产所带来的成本。其次,生产效率明显提升,三道工序无缝衔接,省去工件转运、设备调试、重复定位等冗余流程,单班产能可提升30%以上。同时,设备自动化程度高,无需多人值守,大大降低人力成本,简化生产管理流程。
为持续保障提质改造成效,企业在设备使用的过程中,需落实标准化操作与日常维护规范。生产前做好设备空载试运行,检查工位轮换、滑块运行、压力输出是不是正常;生产中根据坯料实际工况微调工艺参数,杜绝超压、超负荷作业;生产后及时清洗整理模具与工作台铁屑杂物,做好设备润滑、油路检查与防尘防护,保障设备长期稳定运行,持续维持高质量、低报废的生产状态。
总而言之,依托框架式三工位锻造成型液压机完成生产线提质改造,推行预终锻冲孔一体化成型工艺,是当前锻造行业降废增效、转变发展方式与经济转型的最优方案之一。不仅完全解决了传统锻造工艺的质量短板,降低生产损耗,还能有效提升生产线自动化水平与生产产能,助力锻造企业在激烈的行业竞争中,实现品质与效益的双重提升。
,多乐游戏大厅


 关闭返回